
专业设备与夹具在产品高加速寿命试验中的应用
发布时间:
2025-08-07 19:21
来源:
高加速寿命试验(HALT)作为可靠性工程的核心手段,通过施加多维递增应力(温度、振动及其复合)快速激发产品潜在缺陷,大幅缩短研发周期并提升产品可靠性。其效能高度依赖两大要素:高性能环境试验设备与专业化夹具设计。本文结合行业技术进展,对二者协同作用展开分析。
一、HALT试验箱的技术演进与主流设备
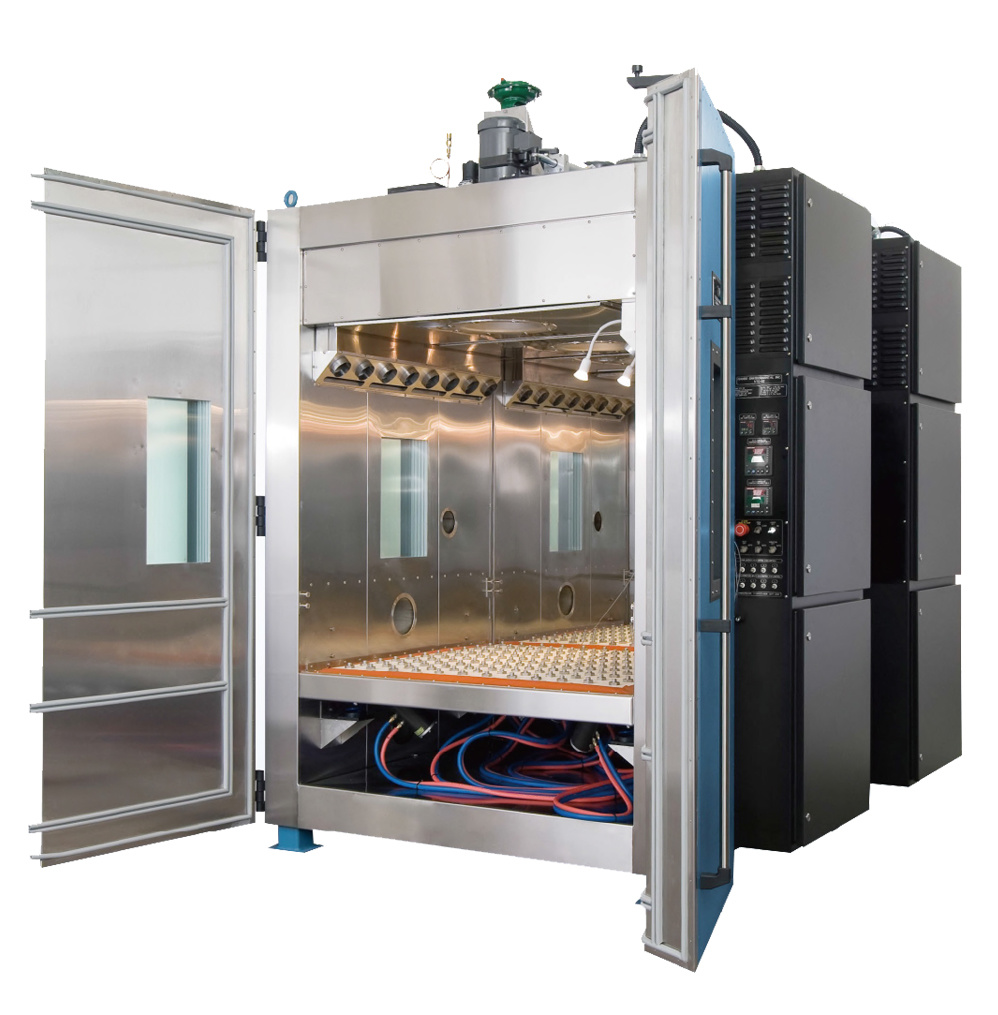
现代HALT环境试验箱需满足极端温变速率、多轴振动及复合应力能力。当前主流设备技术指标已实现:
- 温度范围达-100℃至+200℃,温变速率突破70℃/min,实现热冲击的精准模拟;
- 振动系统采用气锤式三轴六自由度(6DoF)技术,频带覆盖5–10000Hz,加速度高达100Grms,可激发90%以上结构共振点;
- 智能化控制集成多通道信号监测(如36路热电偶+40路加速度计),通过SCADA软件实现试验闭环管理。
典型代表设备包括:
- 美国HANSE VTC系列:其真空液氮比例阀与凸台风流设计,在保障70℃/min温变的同时降低能耗,振动台面采用特种陶瓷涂层,支持193cm×193cm大负载空间(227kg),适用于航空电子及汽车控制器测试;
- Qualmark Typhoon系列:集成PSD振动管理系统与高速温变模块,T4.0型号支持48英寸振动台面与100磅负载,静音设计适配实验室环境;
- RCC REAL-48:以60℃/min温变速率及60GRMS振动能力,搭配PLC触摸屏控制器,适用于中小型消费电子产品验证。
下表为主要产品的性能对比:
品牌及型号 | 温度范围 | 温变速率 | 振动能力 | 主要应用场景 |
HANSE VTC系列 | -100℃ ~ +200℃ | 70℃/min | 100Grms | 航空航天、汽车电子、通用电器 |
Qualmark T4 | -100℃ ~ +200℃ | 70℃/min | 典型范围 5 – 75 gRMS,特殊定制可达 >100 gRMS | 大型工业设备 |
RCC REAL-48 | -100℃ ~ +200℃ | 60℃/min | 60Grms | 中小型消费电子产品 |
二、夹具设计的关键作用与创新
夹具作为应力传递介质,其性能直接影响试验有效性。传统一体式夹具在高温下易发生形变劣化,导致壳温测量失真。例如,Si微波功率晶体管试验中,当壳温超过200℃时,一体式夹具因热膨胀系数失配引发接触失效,试验数据偏差达15%以上。

创新分离式夹具设计通过以下优化突破局限:
- 材料革新:采用镍基高温合金,耐受温度提升至260℃以上,为温度应力升级提供空间;
- 结构分体化:解耦加热与夹持单元,减少热传导路径变形,确保壳体温度检测误差<±1℃;
- 应用案例:在Si微波功率管步进应力试验中,分体夹具成功支持超260℃恒定应力试验,加速寿命模型拟合度提升至98%。
三、设备选型考量与行业趋势
2025年航空工业招标数据反映最新需求:试验箱有效容积≥1.2m³(兼容大型舵机)、振动台静态负载≥200kg、温变速率为≥70℃/min的强制指标。单套系统中标价达483万元,表明高端设备的市场认可度。
未来演进方向明确:
1. 复合应力精准控制:温振同步精度提升至毫秒级,避免过应力导致伪失效;
2. 智能化夹具系统:嵌入传感器实时监测应力传递效率,动态调整夹持力;
3. 模块化扩展:如HANSE VTC系列支持从VTC-1(46cm³)到VTC-36(193cm³)的灵活配置,适配多尺寸产品。
HALT的本质是“激发缺陷而非模拟寿命”,其效能=设备极限应力能力×夹具传递效率。
结论:协同驱动可靠性跃升
专业HALT设备与定制化夹具的协同,是实现“加速暴露缺陷”的核心。一方面,试验箱需持续突破温振极限(如100Grms振动、70℃/min温变);另一方面,夹具需向高温适应性、结构解耦方向发展。二者结合,方可在5天内暴露产品全生命周期缺陷,支撑企业达成“九大效益”(含保固成本降50%、MTBF提升3倍)。随着国产化进程加速(如重庆银河中标航空项目),自主可控的高端HALT生态正在形成。
专业设备与夹具,高加速寿命试验,HALT,可靠性试验,环境试验箱